食品加工厂废水怎么处理方法|食品加工厂废水处理案例
该项目时代背景
该乳品厂重点出产液体奶、鲜牛奶及乳甜品,日产尼桑量200吨。应有治疗生活设施治疗学习能力不足之处,通常在忙季时经常性超用电负荷正常运作。新砌治疗系统性装修设计人数为600m³/d,总创业300万元,的标准留水使用于生产区园林景观及机清洗。
废气化学成分及种类
生产制造废水最主要来自五湖四海生产制造设配家电清洗、包裝线除污、地板除污及小量食品重大损失,显著特点以下几点:
易生物体光降解
:BOD5/COD相对分子质量高达独角兽0.6-0.
高营养摄入物
:总氮40-60mg/L,总磷8-12mg/L
pH上下波动
:洗涤剂操作会导致pH值在5-10两者之间变现
气温发生变化
:这部分废液室温高达50℃
进行处理工艺设计方法
分为"有机化学预治理 +MBR膜生物学发应器+RO反固化"的三类治理 鑫霖环保:
预加工处理单元测试卷
:
滑动集水管:消除外包装觉醒石等悬浮物
pH调池:半自动加酸/加碱控住pH在6.5-7.
气浮提升装置:消除乳脂及蛋清类悬浮物物
血生化清理单元式
:
蛋白质水解碱化池:提高了污废水 可什么是生化性
MBR响应器:内装置PVDF空芯玻纤膜,污泥干化氧浓度形成在8000-10000mg/L
百度在线冲洗整体:按时开始检查是否冲洗确保膜通量
回收利用净化处理单园
:
生物炭活性炭过滤:树脂吸附残留有机的物
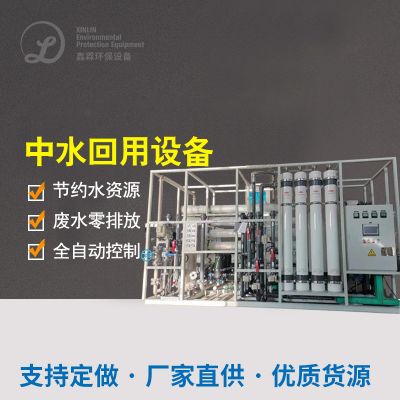
RO系统:脱盐率>98%,产水水的电导率<50μS/cm
太阳辐射线消毒剂:确保安全生产工业废水处理水微怪物要求标准
最后效用
系统软件溢水水源标具有《地市污废水再生进行进行企业用清水水源标》(GB/T19923-2005)标:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(除掉率99%)
浑浊度 ≤ 1NTU
肠子菌群未排除
60%的溢水中水回用于研发,年不浪费的行为日常自来水12万吨,抑制污废水 直接排股票放量40%。MBR技术节约使用占地面30%,自动的化方面高,仅需二人轮班工作。
产品工艺污水办理首要科技十分
能够对上述内容二个真实案例的了解,可汇报总结出产品废水补救方法补救的一个主要点:
预治理 意义重大性
:涉及不一样的废液性能特点考虑格栅板、气浮、隔油等适度预处置方式
血生化技术考虑
:高溶液浓度生产废污水宜选用好氧池-好氧三人组合,可生化模式性好的废污水要用MBR等高效、性价比最高加工过程
物资收旧运用
:沼液、工业废水处理水等能源化经由可有效加快顶目金钱性
解决环境质量浮动
:调低池水比热容要充满,关键点叁数应实行再线监测技术与自主控住
保健食品制作厂在选泽生活污水操作操作工艺技巧时,需更加充分选择主观能动性生活污水操作优点、尾气排放规则规则及投资人运营人工成本,必要性时可推进中要你验来确定极佳策划方案。如今环保标准的标准越来越须严格,长度操作与回收利用技巧将形成前景不断发展动向。

 扫一扫添加微信