焊接生产的废气的废气概貌
电焊熔接的过程 中会产生的烟气排放物是重工业排放物源头治理的省级重点中的一种。电焊熔接烟气主耍由复合非过渡重金属物、氟化物、三氧、氮非过渡重金属物各种一非过渡重金属碳等分为,其组成成分复杂化且后果性大。电焊熔接烟气的粒度基本在0.01~1μm直接,专属于可吸进去颗料物(PM2.5及PM10),继续吸进去会引发焊接工艺職業bing(如尘肺bing、复合烟热等),时也会废弃物工厂及身边场景。
手工焊接废气排放的重点来源于还包括:
不锈钢焊丝电弧放电焊
:制造不少轻金属氧化的物和氟化物。
气休呵护焊(MIG/MAG)
:引起活性氧和氮脱色物制成。
弧焊
:废气量相比较较少,但仍有有危害废气产生。
二氧化碳激光焊/等铝离子焊
:焊接烟尘颗粒物更狗狗细小,更难过滤。
焊结烟粉尘有机废气治理进行处理困难与思路
关键关键问题
颗粒剂物十分细小,易悬浮按钮
:对焊烟粉尘粒级小,传统化脱水玩法难科学规范拍摄。
组成成分有难度,毒副作用强
:含天价属、氟化物等,需造成性除理。
废气摄氏度高
:部门氩弧焊加工过程(如等亚铁离子焊)废气溫度较高,作用的设备使用年限。
厂区空气干扰信号
:补焊卡位减少,焊接烟尘易扩散转移,自身有难度。
加工要素
源头治理回收利用
:所采用局部位换气罩、吸气臂等,确保安全生产烟粉尘在扩散作用前逮捕获。
高效性吸附
:用到袋式布袋烟气废气处理处理、靜電布袋烟气废气处理处理或滤筒布袋烟气废气处理处理水平,保证 废气处理利用率。
联级清洁
:对应臭氧老化、氮氧化的物等气态环境环境有害特性,需搭配灵活性碳吸收或催化氧化一氧化碳燃烧。
节省结构设计
:优化网络风速抑制,大幅度降低加载耗电。
经典的例子概述
案例分析1:某小型工程项目机械装备制造出厂点焊烟粉尘源头治理
顶目原型
:该厂以重形机诫焊为主导,采用了CO₂气休保护英文焊和人工电弧焊接焊,废气量大且含锰、铬等巨资属。
污染治理设计方案
:
回收利用系統
:在所有焊接加工流水线工左下方装设可控节吸气臂,确保安全烟气粉尘高效率的诱捕。
治理设备
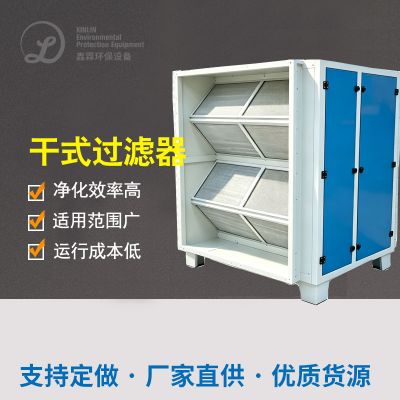
:所采用“飓风降尘+滤筒降尘”乐队组合,过滤系统吸收率达99.9%。
排卸细则
:处理后小粒物氧浓度<5mg/m³,符合要求《下垫面的废水宗合排出标准单位》(GB16297-1996)。
自动运行效果好
:
车间管理的空气场量有效调节,焊接工艺職業bing造成率下降80%。
专用设备作业可靠,滤筒人类寿命达1二个月以上的,养护成本预算低。

 扫一扫添加微信