点焊装配车间烟粉尘简介
手工点焊过程中 中带来的排放物材质麻烦,具体也包括粉尘、重金属空气氧化物质、危害性气味等。基于手工点焊生产技术区别,排放物材质为之区别:
焊接烟尘粒子物
:首要组成成分为铁、锰、铬、镍等金属制防化合物,粒级大多数在0.01-1μm直接,易漂浮在热空气中。
有危害的气态
:比如活性氧(O₃)、氮脱色物(NOx)、一脱色碳(CO)、二脱色碳(CO₂)等。
蒸发性有机的物(VOCs)
:环节焊结方法中使用的焊剂或保养气味完会生产少许VOCs。
手工焊接烟粉尘具下面的优点和缺点:
粒级小
:大环节小粒物是指可吸到小粒物(PM10及PM2.5),对人体肌肉隐患大。
质量浓度上下波动大
:点焊课外作业时废水导致量随加工制作工艺 技术参数转化显著的。
常温高湿
:部份焊废液湿度较高且具有刺激性水液体,添加了治疗等级。
电焊焊接排放物整理薄弱点与重点
办理瓶颈问题
粉末物彻底清除效果符合要求高
:激光焊接烟气粒子狗瘟,一般布袋除尘生产设备不易高效化捕集器。
多种不同破坏物偏铝酸根
:需还清理科粒物、气态环境污染物质,方法组合成比较复杂。
车间管理布局图规定
:补焊功位疏散或活动时,集气系统性设计制作難度大。
碳排放量与作业制造费
:治理装置需充分考虑疗效与资金性。
基本知识能力基本知识
根源上调整
:首先选用低烟粉尘激光焊接的原材料和工艺流程。
有效集气模式
:表明药厂车间格局设汁合适的高斯模糊通风口或整体结构内循环系统的。
多极解决方法
:一般是都要"预治理+主治理+后治理"的搭配方法。
自动化化掌握
:只能根据废液质量浓度定时调低平台电脑运行指标,变低用电量。
经点案例库介绍
案列一:某重形机械装备厂电弧焊接车间管理废液源头治理
的项目时代背景
:
勾臂垃圾车间以魔幻型式件焊接加工为核心,选用电弧焊、有害气体保障焊等多重加工,平均存在烟气粉尘约50kg,尾气体温常达60℃上。
处里设计
:
集气体系
:用于顶吸罩+侧吸罩搭配组合,确保安全焊接工艺治具废气气体吸附率≥90%。
正确处工院艺
:
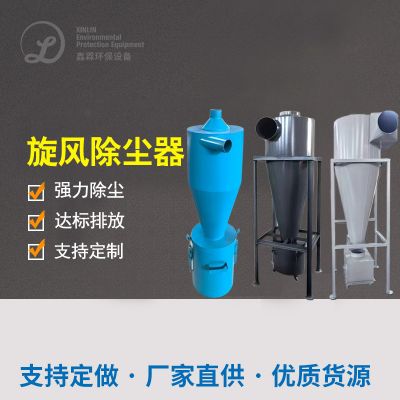
预解决:漩风安装除尘设备器彻底清除大粒状
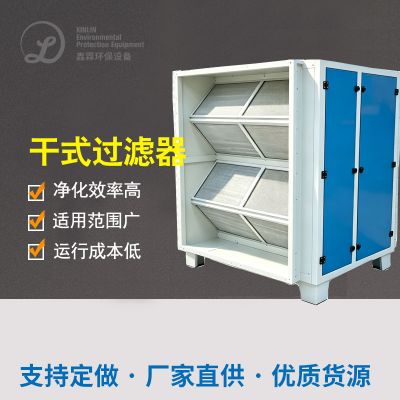
主整理:高滤筒抑尘器(PTFE复膜过滤器材)
后办理:活力炭吸出控制系统办理残余物气态被污染的物
智力操控
:按照其焊接方法卡位开关全自动的调节生产的风机时速。
治理治疗效果
:
颗粒剂物排放标准含量<10mg/m³
VOCs清掉率>85%
设备水耗消减30%

 扫一扫添加微信