一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
领域瓶颈:
蒸溜厂区、发哮池等位置VOCs(酒精、酯类、硫化橡胶氢)氧浓度偏高,香味呛鼻;
环保标准查过于频繁,要面临罚款单风险分析;
普通活性氧炭物理吸附直接费用高,变更过渡期短,的运维负压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治理 关键期:
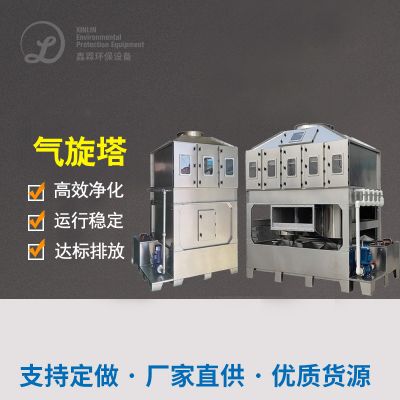
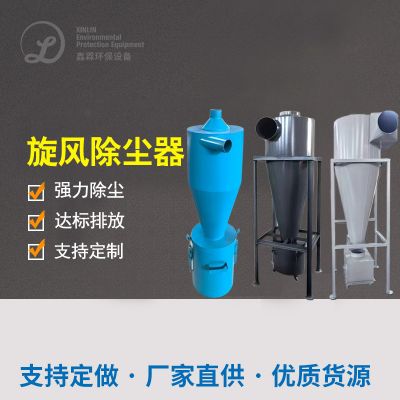
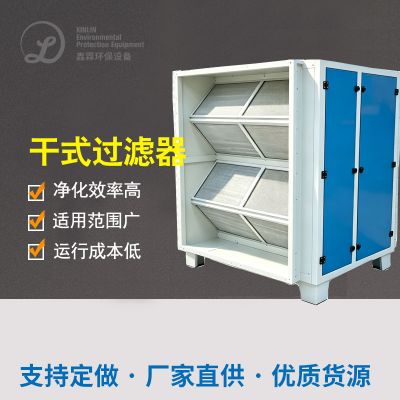
飓风除尘处理+静电放电收集:避开烟烟尘里面大小粒烟尘及分泌物。
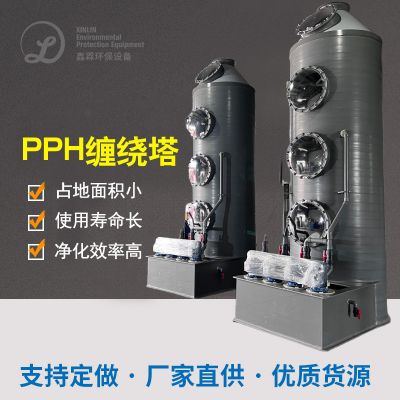
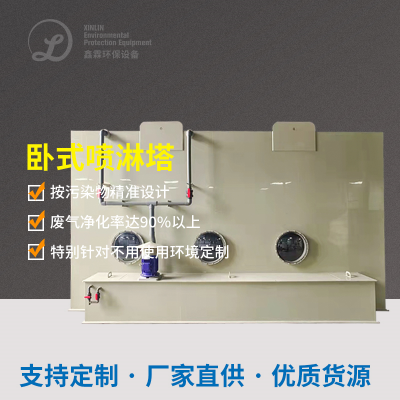
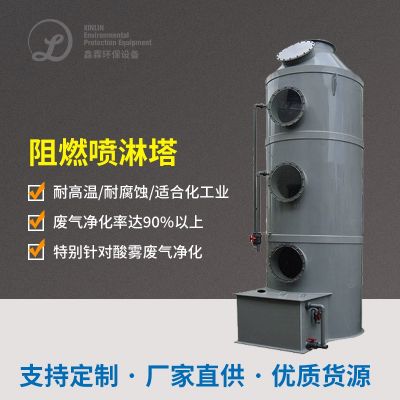
碱液喷淋泵塔:中合含酸性气物(如塑炼氢),减低后期的机械锈蚀概率。
高质量过滤步骤:
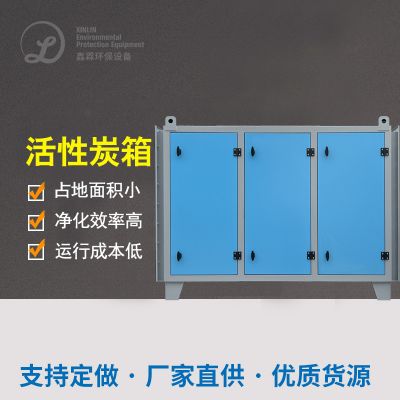
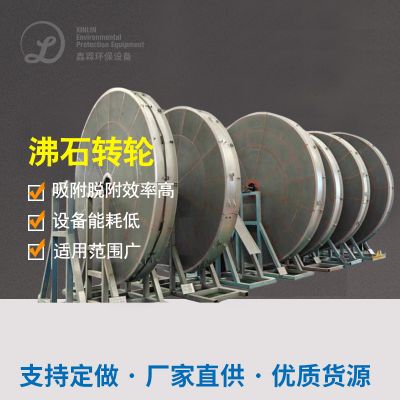
吸咐能力素质:VOCs吸咐能力≥95%,动态的吸咐余量≥1.2kg/m³特异性炭;
添加传统模式:吸附性-脱附循环法作业,完成连续性正确处理。
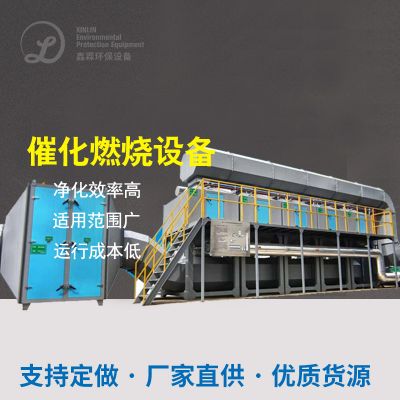
改良活性酶炭化学纤维粘附塔(2组串并联):
高度空气净化第一阶段:
温差的控制:280-350℃衡温挥发,彻彻底底葡萄糖氧化乘余VOCs为CO₂和H₂O;
热能工程环保再生资源回收:余热借助率≥70%,有效降低气体燃料直接费用。
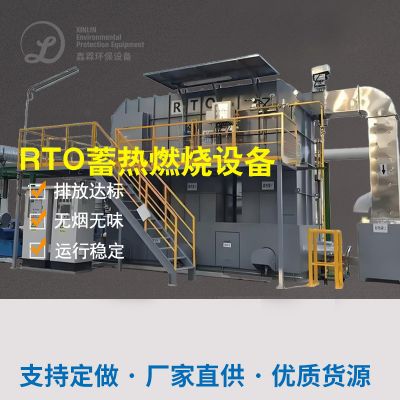
崔化烧设备(RTO):
三、装备型号选择与配值
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
应对对策:主要采用“降解剂+促使点燃”乐队组合工艺设备,依据PLC实时路况数据监测氨水浓度自动式转换降解剂/脱附切回帧率。
瓶颈问题2:湿性强造成抗逆性炭易过剩
应对对策:预解决增加抽湿裝置(冷冻熟食空气干燥或膜分离出来),将烟粉尘露点有效控制在40℃下面的。
薄弱点3:酿酒生产车间封闭性差
办法:高端定制压差集气模式,包括发酵法池、装罐线等全方案产污点,缩减无公司产生。
五、清理特效查证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
金钱收益:年控制成本渗透性炭采办费¥130万,压缩空气用电量拉低40%;
世界经济效益:场区及周遍腥臭味失踪,职工匿名举报率减低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信