酿造厂废水介绍
酿制厂在工作的时候中 中会生产丰富的生产废水办理的工艺,等等生产废水办理的工艺主耍原因于塑料原材料除污、发醇的时候中 中的待冷却系统、环保设备和地上擦洗水等。在酿制的工艺的特性,生产废水办理的工艺中含带较高酸度的设计物、悬停无水硫酸铜并且很多少量鲜香美味养份和乙醇有效成分,一旦不经妥善办理办理直接的排放口,将对周围环境容易造成严重的污染破坏。
酿造厂废水来源与成分
- 原料清洗:包括大麦、小麦、玉米等谷物的清洗,产生含有泥土、沙粒及少量溶解性有机物的废水。
- 糖化与发酵:糖化过程产生的废水含有未完全转化的淀粉、蛋白质等;发酵过程中则会有乙醇、二氧化碳、酵母细胞以及其他副产物如酸类、酯类等。
- 设备和地面冲洗:用于清洁发酵罐、管道及其他生产设备后的废水,通常含有残留的啤酒花、酵母、糖分及其他有机物质。
- 废水成分:
- 有机物:高浓度的BOD(生化需氧量)和COD(化学需氧量),主要由糖类、蛋白质、脂肪组成。
- 悬浮物:谷物残渣、酵母细胞等。
- 氮磷化合物:来自原料中的天然成分或添加的营养盐。
- 微量金属离子:可能来源于原材料或加工过程中使用的设备。
酿造厂废水处理案例分析
案例一:某大型啤酒酿造厂高效厌氧-好氧联合处理系统
- 客户背景:该啤酒厂年生产能力超过50万吨,日常运营中每天产生约2000立方米的废水,面临的主要挑战是如何有效降低废水中极高的有机负荷,并确保出水水质达到严格的排放标准。
- 解决方案:
- 格栅与沉砂池:初步去除大颗粒杂质和较重颗粒物。
- 调节池:用于平衡不同时间段内废水流量和水质的变化。
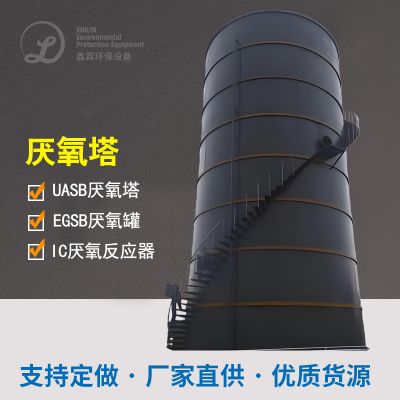
- UASB反应器(上流式厌氧污泥床):利用厌氧微生物分解大部分有机物,显著减少BOD/COD值,同时产生沼气作为能源回收使用。
- SBR(序批式活性污泥法):通过周期性的曝气和静置操作进一步降解剩余有机物,提高出水水质稳定性。
- 深度过滤与消毒:采用砂滤和紫外消毒技术确保最终出水符合甚至优于当地环保法规要求。
- 案例成效:
- 成功实现了高达95%以上的有机污染物去除率。
- 沼气回收系统不仅降低了能耗成本,还减少了温室气体排放。
- 出水质量稳定,满足了最严格的排放标准,保护了周边水域生态环境。
案例二:某小型精酿啤酒厂MBR膜生物反应器应用实例
- 客户背景:这是一家专注于高端精酿啤酒的小型酿造企业,虽然规模不大但因其位于生态敏感区域而对废水处理有着非常严格的要求。此外,由于空间限制,需要一种紧凑且高效的污水处理方案。
- 解决方案:
- 预处理阶段:设置了细格栅和油水分离器,有效地去除了油脂和其他轻质浮游物质。
- MBR膜生物反应器:结合传统活性污泥法与微滤膜技术,既能高效去除有机污染物又能保证出水清澈透明,适合回用或高标准排放。
- 智能化控制系统:实时监控水质参数并自动调整运行参数,确保最佳处理效果的同时最小化维护需求。
- 案例成效:
- 尽管占地面积有限,但仍能实现高效的污水处理能力,满足了企业的实际需求。
- 出水质量远超当地排放标准,部分经过额外净化后可用于灌溉或其他非饮用用途,体现了资源循环利用的理念。
- 系统运行稳定可靠,大大减轻了对人工操作的依赖,降低了长期运维成本。
这多个典例展现了各个类形酿酒厂按照其自己显著特点选刚好合适的电镀废水清理技艺和方案格式的核心性。即便否是向往效率高的危害物清除是专业专注于水资源保护英文的巡环合理利用,都能够以找见有效的技艺和的方式来消除难题,时候也为企业公司引发了时代经济效率和时代责任事故上的双向年化收益。

 扫一扫添加微信