白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
业务游戏 背景
云南省某大型自酒厂增加了洗瓶废渣工作程度不充足,现在产值扩充,增加了系统超功率正常运行,出液水污染下降大。该厂定对主要工作安全设施开展创新强制升级,设计构思工作规模化为150m³/d。
废水处理含量及特征
该厂主要生孩子酱香型自酒,洗瓶废液有着下列特色:
回笼瓶分配比例高,约占80%,形成生活污水充分物盐浓度较高
施用热碱洗瓶生产技术,废气气温较高(约40℃)
有硅酸碱土金属洗洁剂成分表
明显水质标准公式:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,溫度35-45℃,pH 8-10。
进行处理加工步奏
整修工业通过"下滑预工作+精炼生物化+三类工作"方法规划:
闭式冷水塔塔
:将污水体温降下来35℃以內
与池
:加药硫酸钠转换pH至7-
初沉池
:除去重质透明桌面物
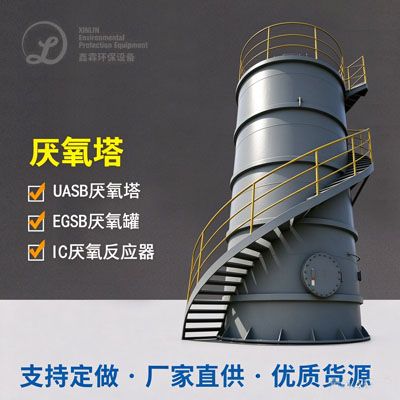
UASB不良催化反应器
:优质好氧池工作,COD除去率大约60%以上的
CASS想法池
:时间间隔巡环可溶性淤泥法,好氧办理
食物纤维转盘过滤装置
:方式过去的砂滤,占地赔偿小有成本低
紫外线杀菌消毒
:无2次影响的紫外线消毒方式英文
整改建筑工程足够根据原来的搭建物,将原曝气池池整改为CASS池,节省成本融资约30%。
决定性效率
进行更新后模式解决结果重要改善,出液COD维持在80mg/L以内,BOD5≤20mg/L,SS≤30mg/L,到达直接性排出标。自动启用能源消耗降25%,污泥干化年产量极大减少40%,年自动启用收费降低约110万元。该例为累似纯粮酒厂废水解决方法解决进行更新提高了积极示范性。

 扫一扫添加微信